
Setiap komponen yang dibentuk mempunyai detik kebenaran apabila akhbar ditutup dan rongga terisi buat kali pertama. Geometri boleh kelihatan sempurna dalam CAD, tetapi tingkah laku sebenar bergantung pada pengecutan resin, penyejukan, pengudaraan, peletakan pintu pagar dan tekanan pembungkusan. Prototaip acuan suntikan wujud untuk menangkap tingkah laku itu lebih awal: ia adalah alat praktikal dan sementara yang menghasilkan bahagian plastik sebenar dalam kuantiti yang kecil supaya anda boleh mengesahkan produk sebelum membelanjakan belanjawan yang lebih besar untuk perkakas kekal. Jika anda memahami pertukaran yang diterangkan di bawah, anda akan tahu bila acuan prototaip bernilai wang dan bila anggaran yang lebih murah akan dilakukan.
Apa yang Dikira sebagai Prototaip Acuan Suntikan
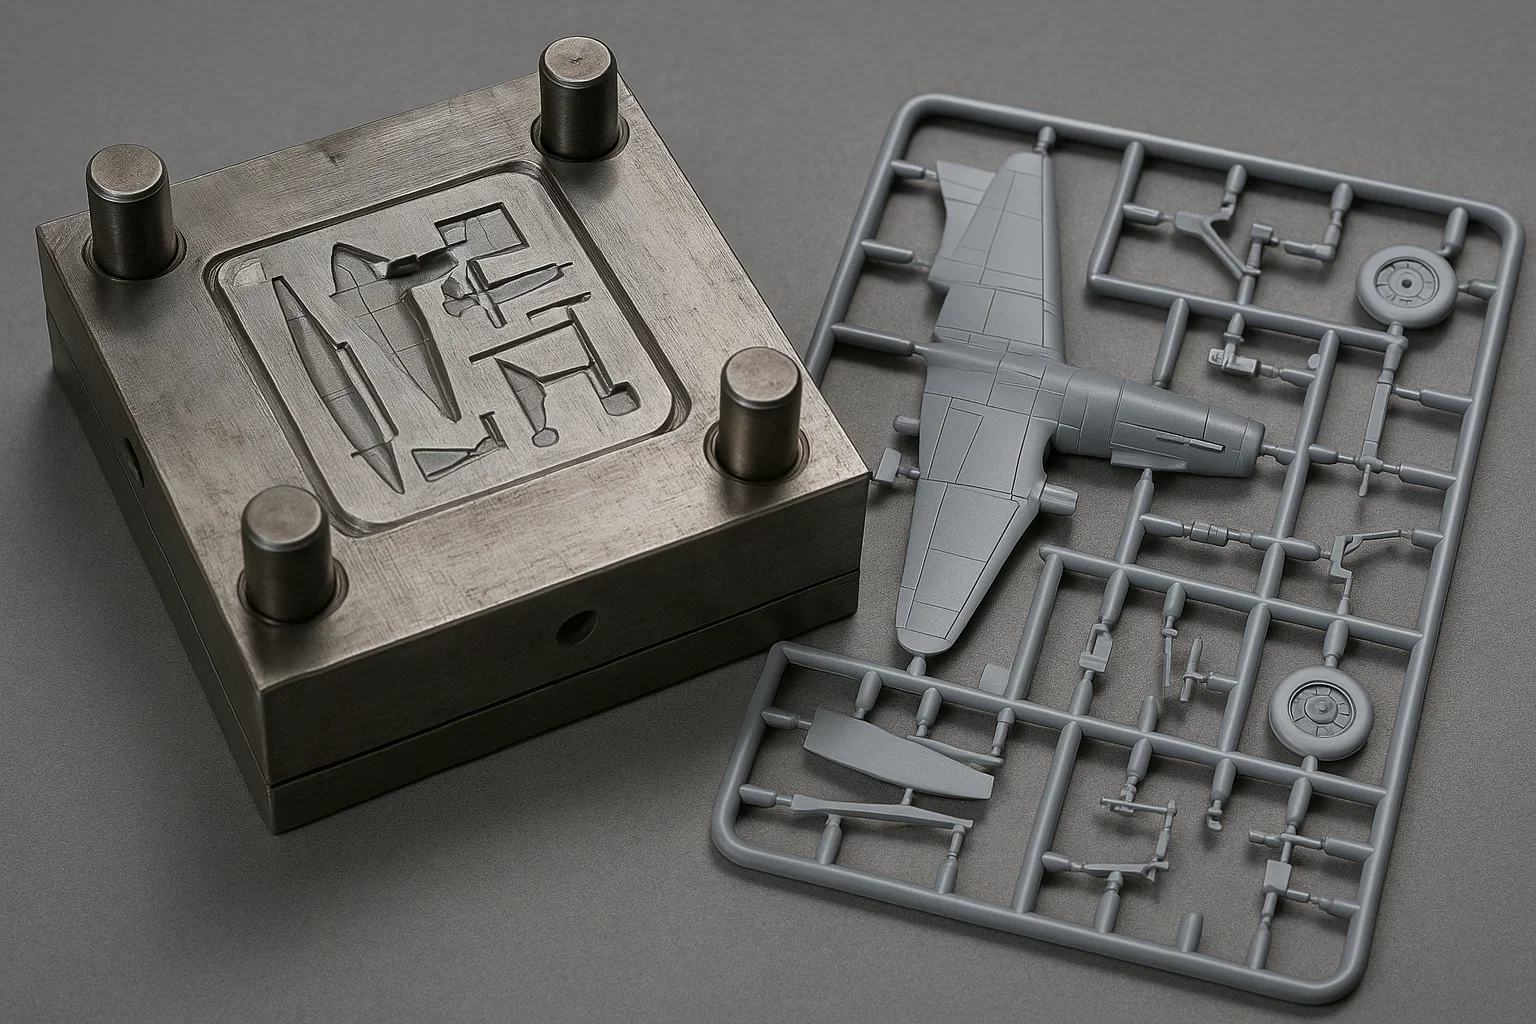
Prototaip acuan suntikan ialah acuan volum rendah yang dibina daripada data CAD yang sama yang kemudiannya akan memacu alat pengeluaran. Ia lazimnya ialah alat rongga tunggal yang dipotong daripada aluminium atau keluli pra-keras, dengan garisan penyejukan yang dipermudahkan dan reka bentuk yang boleh menyerap perubahan geometri sederhana. Acuan berjalan pada mesin pengacuan suntikan standard di bawah tekanan pengeluaran biasa, suhu dan daya pengapit, menggunakan resin sebenar yang ditentukan untuk produk.
Ini menjadikan bahagian yang terhasil berbeza daripada sampel cetakan 3D atau kepingan ujian mesin CNC. Prototaip acuan dibentuk oleh plastik cair yang mengalir melalui pintu dan menjadi pejal di bawah tekanan terhadap permukaan keluli atau aluminium. Ia membawa sisa pintu pagar sebenar, tanda pin ejector, garisan kimpalan dan tingkah laku mengecut. Jika penilaian anda bergantung pada mana-mana ciri tersebut, tiada proses penolakan atau aditif boleh menggantikan secara jujur.
Mengapa Menggunakan Acuan Sebelum Anda Mempunyai Alat Pengeluaran
Sebab utama untuk menugaskan acuan prototaip ialah beberapa risiko produk hanya boleh diukur pada bahagian acuan suntikan. Cetakan 3D boleh mengesahkan kelegaan ergonomik atau pemasangan yang kasar, tetapi ia tidak dapat memberitahu anda sama ada engsel hidup bertahan dari lenturan berulang, sama ada panjang aliran dinding nipis mengisi sepenuhnya atau sama ada nilon yang dipenuhi kaca meledingkan daripada spesifikasi. Acuan prototaip menjawab soalan tersebut sementara reka bentuk masih murah untuk diubah.
Memilih prototaip acuan suntikan masuk akal apabila mana-mana syarat berikut dikenakan:
- Bahagian tersebut mempunyai snap-fit, engsel hidup, atau bahagian dinding nipis yang fungsinya bergantung pada orientasi bahan semasa pengisian.
- Bahagian mesti memenuhi keperluan ujian, seperti kemudahbakaran UL, ujian jatuh, atau rintangan kimia, menggunakan gred pengeluaran resin yang tepat.
- Permukaan kritikal akan menerima kemasan, tekstur atau warna SPI tertentu yang mesti diluluskan pada bahagian dengan replikasi permukaan acuan sebenar.
- Reka bentuk mesti dipasang dengan sisipan logam, gasket, elektronik atau komponen mengawan untuk mengesahkan toleransi di bawah pengecutan sebenar.
- Pasukan anda memerlukan alat ganti untuk pengeluaran perintis, percubaan lapangan atau pensijilan sebelum membuat komitmen kepada perkakas volum tinggi.
Jika tiada risiko ini wujud, sampel bermesin atau bahagian cetakan 3D boleh mencukupi untuk peringkat semasa. Acuan prototaip tidak selalunya laluan terpantas atau termurah; ia adalah laluan yang memberi anda data acuan yang sahih.
Acuan Prototaip lwn Acuan Pengeluaran
Alat prototaip bukan versi alat pengeluaran yang berkualiti rendah. Ia adalah instrumen berbeza yang direka untuk larian pendek dan lelaran pantas, manakala acuan pengeluaran direka bentuk untuk hayat perkhidmatan yang panjang dan masa kitaran yang cepat. Oleh kerana matlamat kejuruteraan berbeza, begitu juga dengan bahan, masa utama dan kos.
| Faktor | Acuan Prototaip | Acuan Pengeluaran |
|---|---|---|
| Tujuan utama | Pengesahan reka bentuk dan persampelan volum rendah | Pengilangan volum tinggi dengan hayat perkhidmatan yang panjang |
| Bahan alat biasa | Aluminium atau keluli pra-keras | Keluli alat yang dikeraskan seperti varian H13, S136 atau P20 |
| hayat alat | Beberapa ribu hingga puluhan ribu kitaran | Beratus-ratus ribu hingga lebih sejuta kitaran |
| Jangkaan masa utama | Kira-kira dua hingga enam minggu | Biasanya lapan hingga dua puluh minggu atau lebih |
| Jumlah sampel | Puluhan hingga beberapa ribu bahagian | Beribu hingga berjuta bahagian |
| Kos setiap bahagian | Lebih tinggi kerana larian pendek | Lebih rendah kerana kecekapan kitaran dan perkakas terlunas |
| Kapasiti perubahan reka bentuk | Sederhana; sisipan dan butiran boleh diolah semula | Terhad; perubahan adalah mahal dan lambat |
Sesetengah projek menggunakan pendekatan perantaraan: alat jambatan yang diperbuat daripada keluli yang lebih tahan lama dengan susun atur berbilang rongga terhad. Alat jambatan boleh menyokong pelancaran pasaran semasa acuan pengeluaran peronggaan tinggi sedang dibina. Dalam amalan, bincangkan jumlah bahagian yang dijangkakan dengan pengacu lebih awal supaya mereka boleh mengesyorkan sama ada alat prototaip lurus, alat jambatan atau alat pengeluaran ringan adalah kesesuaian ekonomi yang sesuai.
Pertimbangan Pemilihan Bahan dan Toleransi
Sebaik sahaja anda komited untuk membentuk suntikan prototaip, pemilihan bahan menjadi sangat spesifik. Matlamatnya bukan semata-mata untuk menggunakan resin anggaran dengan kekakuan yang sama; ia adalah untuk menggunakan gred pengeluaran akhir supaya pengecutan, penampilan permukaan dan sifat mekanikal sejajar dengan apa yang anda akan beli secara pukal kemudian. Keluarga biasa termasuk polipropilena tidak diisi atau diperkukuh kaca, ABS, polikarbonat, nilon, adunan PC/ABS dan POM. Malah masterbatch pewarna boleh mempengaruhi dimensi siap, jadi buat pilihan lebih awal.
Jangkaan toleransi juga mesti realistik. Acuan prototaip yang dibina dengan baik boleh menahan toleransi pengacuan suntikan komersial, selalunya sekitar 0.002 hingga 0.005 inci setiap inci untuk geometri yang stabil, tetapi ini banyak bergantung pada pengecutan bahan, keseragaman ketebalan dinding dan kawalan proses. Larian prototaip akan mendedahkan sama ada ciri kritikal dimensi benar-benar mendarat di tempat yang diramalkan oleh analisis aliran acuan. Pengetahuan itu lebih penting daripada mencapai nombor yang paling ketat dalam percubaan pertama.
Kos Realistik dan Jangkaan Masa Utama
Sebagai peraturan, acuan prototaip rongga tunggal dengan kerumitan sederhana mendarat dalam julat beberapa ribu hingga kira-kira dua puluh lima ribu dolar, manakala sisipan mudah atau alat keluarga boleh menjadi lebih rendah. Kos didorong oleh saiz bahagian, keluli berbanding pemilihan aluminium, bilangan slaid, tindakan benang, keperluan kemasan permukaan dan berapa banyak perubahan kejuruteraan yang anda jangkakan. Kos setiap bahagian akan menjadi beberapa kali lebih tinggi daripada harga pengeluaran penuh kerana volum adalah kecil dan persediaan proses belum dioptimumkan.
Masa utama mengikut corak yang sama. Alat aluminium mudah boleh siap dalam dua hingga empat minggu, manakala alat dengan slaid, pengangkat atau keperluan resin eksotik mungkin mengambil masa enam minggu. Jika anda memerlukan beberapa pusingan pensampelan atau kelulusan tekstur permukaan, rancang penimbal tambahan. Bekerjasama dengan pembekal yang mengawal rantaian penuh memendekkan kalendar itu dengan ketara. Sebuah acuan dengan yang asli keupayaan pengacuan suntikan dalaman boleh memulakan pemotongan rongga apabila reka bentuk dibekukan, tanpa penyerahan dua kali, dan boleh menjalankan tangkapan pertama sebaik sahaja alat dipasang.
Mengubah Keputusan Prototaip kepada Keputusan Pengeluaran
Nilai prototaip acuan suntikan adalah berkadar dengan seberapa teliti anda membaca bahagian sampel. Ukur ciri kritikal merentas berbilang tangkapan, bukan hanya yang pertama, kerana tanda lenturan dan tenggelam sering muncul selepas proses mencapai suhu yang stabil. Rekod parameter proses sebenar seperti suhu cair, tekanan suntikan dan masa penyejukan. Kemudian bandingkannya dengan data simulasi yang digunakan untuk mereka bentuk alat.
Syarikat yang melaksanakan peralihan ini paling bersih membawa acuan mereka sebelum lukisan pertama dikeluarkan. Semasa semakan reka bentuk untuk pembuatan berstruktur, jurutera perkakas boleh mengenal pasti masalah draf, ketidakseimbangan ketebalan dinding dan risiko lokasi pintu semasa ia masih wujud sebagai perubahan digital dan bukannya pengubahsuaian keluli. Interaksi semacam itu terletak tepat di dalam kejuruteraan tersuai dan pembangunan bersama aliran kerja yang disukai oleh pembekal berpengalaman acuan. Pasukan kejuruteraan mereka menyemak pilihan bahan, meramalkan pengecutan, dan mengesahkan bahawa percubaan prototaip disediakan untuk menjawab soalan yang betul.
Dengan fasa prototaip yang kukuh, laluan ke pengeluaran adalah lebih selamat. Pasukan anda mempunyai bahagian sebenar untuk ujian, data dimensi yang boleh dipercayai untuk timbunan toleransi dan tetingkap proses yang boleh dipindahkan ke acuan berbilang rongga terakhir. Acuan prototaip menjadi alat pembelajaran yang dimaksudkan, dan alat pengeluaran menerima reka bentuk bahagian yang telah membuktikan dirinya dalam keadaan sebenar.
Akhirnya, prototaip acuan suntikan ialah pelaburan pengurusan risiko, bukan pilihan pembungkusan. Apabila bahan, geometri, atau keadaan pemasangan hiliran adalah baharu kepada anda, plastik itu sendiri akan mengajar anda lebih banyak daripada mana-mana fail model. Komisenkan acuan prototaip cukup awal untuk mempengaruhi reka bentuk, menggunakan bahagian untuk membuat keputusan kejuruteraan, dan membawa parameter yang diukur ke dalam pengeluaran supaya alat akhir bermula dengan proses yang telah ditetapkan dan bukannya tekaan. Disiplin itu memisahkan pelancaran produk yang berjaya daripada kitaran penyahpepijatan yang panjang.


